


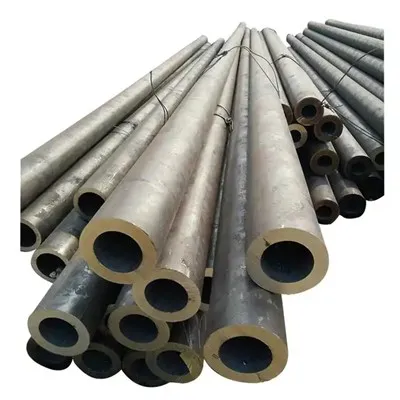
HFI-rör
Med hjälp av högfrekvent ström kan hudeffekt göra högfrekvent elektrisk energi koncentrerad i ytskiktet av svetsen, och användningen av grannskapseffekten, och kan styra platsen och omfattningen av den högfrekventa strömflödesvägen. När kraven på högfrekvent ström koncentreras till en del av svetsen, så länge som ledaren och svetsen utgör en strömslinga och gör ledaren nära svetsen på denna del, så att de utgör en angränsande ledare mellan varandra , kan du uppnå detta krav. Högfrekvent svetsning är baserad på den specifika formen av strukturen för svetsningen och speciella krav, huvudanvändningen av hudeffekten och grannskapseffekten, så att svetsen som ska svetsas på ytan av metallen snabbt ska värmas till uppnå svetsning.
| Specifikationer | Räckvidd |
| Ut diameter | 2-20tum |
| Vägg tjocklek | 1/8-5/8 tum |
| Längd | 3.0m-18m |
| Standard: | |
| Hölje och slang | API SPEC 5CT |
| Linjerör | API SPEC 5L/ DNV-OS-F101 |
| Strukturell | EN10219/ ASTM A53 |
Tips för att förebygga defekter
I den faktiska produktionen orsakas defekter ofta av den kombinerade effekten av flera faktorer. En smal V-formad öppning producerar inte nödvändigtvis bränd oxid om inte extruderingsmängden är mindre än det normala kravet. Den lilla mängden extrudering kan orsakas av en något smal slitsbredd på stålbandet, slitage på verktygen eller felaktig installation av utrustningen.
Svetsfel kan också orsakas av andra orsaker än svetsområdet. Till exempel kan kallsvetsning orsaka kavitation (evakuering) i kylpumpen, som inte kan kyla magnetstaven helt. Magnetstaven värms upp omedelbart, vilket gör att strömmen koncentreras till den V-formade porten. Försvagad, strömmen leds längs baksidan av stålröret, värmen vid den V-formade mynningen reduceras och kallsvetsning sker. Innan kylpumpen inte fungerar korrekt och magnetstaven helt misslyckas, kan ökning av svetsinmatningsvärmen förhindra uppkomsten av kallsvetsdefekter.
Det bästa sättet att förhindra defekter är att identifiera grundorsakerna till defekter och försöka samla in olika driftsparametrar som kan orsaka defekter. Det är mycket fördelaktigt att fastställa relevanta parametrar som: arbetsbredd, svetshastighet, silflöde, siltryck, gallerflöde, extruderingsmängd, etc. Att observera faktiska driftuppgifter kan avslöja onormala fluktuationer och är också till stor hjälp för att analysera orsakerna till defekter . Under produktionen kan det inställda värdet något överstiga normalvärdet, men flera relaterade variabler överstiger samtidigt det erforderliga värdet något, och det kumulativa resultatet är tillräckligt för att orsaka defekter.
HFI svetsade rör


Populära Taggar: hfi-rör, Kina hfi-rörtillverkare, leverantörer, A333 GR6 GR9 Svetsat stålrör, A335 ERW -rör, API sömlöst stålrör, BS1387 ERW Steel Tube, värmerör, motståndssvetsning
Ett par
API 5L PLS 2 HFW StålrörNästa
ASTM A500 slangarDu kanske också gillar



Skicka förfrågan