

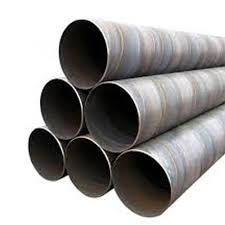
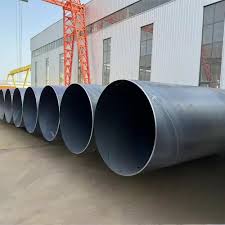
Detta är en mycket okonventionell och tekniskt problematisk specifikation. Flera tillverkare listar "API 5CT" eller "ISO 11960" i sina SSAW-rörproduktkataloger, och detaljerade tekniska analyser bekräftar att denna kombination existerar som ett kommersiellt erbjudande. Det representerar dock en fundamental oöverensstämmelse mellan tillverkningsprocessen (spiralsvetsning) och den avsedda applikationen (hålsrör/slang).Extrem försiktighet och noggrann teknisk granskning är obligatoriskt innan man överväger en sådan produkt.
Tabellen nedan sammanfattar de viktigaste specifikationerna och kritiska frågorna:
| Attribut | Beskrivning / Krav |
|---|---|
| Standard | API 5CT / ISO 11960: "Petroleum- och naturgasindustrin - Stålrör för användning som hölje eller rör för brunnar" . |
| PSL-nivå | PSL1: Standardkvalitetsnivån för hölje och rör, som specificerar grundläggande krav för kemisk sammansättning, mekaniska egenskaper och testning. |
| Tillverkningsprocess | Spiral nedsänkt bågsvetsning (SSAW/HSAW): Formad av varmvalsad-stålslinga, med en kontinuerlig spiralformad svetssöm.Denna process är inte en erkänd eller standardmetod för tillverkning av hölje/slang under API 5CT . |
| Vanliga stålsorter | H40: Den lägsta-höljeskvaliteten (min. utbyte 40 000 psi / 276 MPa) . J55 / K55: Vanliga kvaliteter för allmänt servicehölje/slang (min. utbyte 55 000 psi / 379 MPa) . |
| Typiskt storleksintervall | Ytterdiameter: 219 mm till 4064 mm (ca. 8" till 160") . Väggtjocklek: 3,2 mm till 30 mm (gemensamt område 5-25,4 mm) . Längd: Upp till 50 m (betydligt längre än vanliga höljesfogar) . |
| Viktiga testkrav | Kemisk analys: Per värme/parti för att uppfylla-klassspecifika gränser. Dragprov: Verifiera sträck- och draghållfasthet. Hårdhetstestning: Kritiskt för sura servicekvaliteter (t.ex. L80) för att säkerställa överensstämmelse med svets/HAZ. Tillplattad test / Guidad böjtest: Verifiera svetsduktiliteten. Hydrostatiskt test: Varje rör testas individuellt. Icke-destruktiv testning (NDT): 100 % ultraljud (UT) eller röntgeninspektion av svetssömmen. Drifttest: Säkerställer inre spelrum för borrhålsverktyg . |
| Potentiella applikationer | Ledarrör / Drivrör: Den allra första strängen med stor-diameter som hamrades i marken för att stabilisera marken på ytan och såg minimalt tryck. Strukturella / pålningsapplikationer: Där stål av "hölje-kvalitet" önskas för sin styrka, men röret används som en strukturell del (t.ex. kassuner, fundamentstöd, plattformsben), inte nere i hålet. Vattenbrunnshölje: För vattenbrunnar med mycket stor-diameter,-lågtryck. |
| Certifiering | Brukstestcertifikat vanligtvis tillEN 10204 Typ 3.1eller motsvarande, men varje certifiering för användning i borrhål skulle kräva omfattande ytterligare kvalifikationer. |
🚫 Den grundläggande motsägelsen: varför detta är ett problem
Kärnfrågan är att API 5CT (och dess ISO-motsvarighet ISO 11960) är designad förborrhålshylsa och rör, som måste motstå komplexa triaxiella påkänningar, stödjande anslutningar och motstå korrosiva miljöer i hålet. Spiral Submerged Arc Welding (SSAW) är en process avsedd förrörledningstransport(API 5L).
Tabellen nedan belyser de kritiska tekniska motsättningarna:
| Teknisk utmaning | Varför Spiral SAW är problematisk för API 5CT |
|---|---|
| Svetsorientering | Den långa, kontinuerliga spiralformade svetssömmen skapar en föredragen väg för brott under komplexa belastningar i borrhålet (kollaps, bristning, axiell spänning). |
| Värme-påverkad zon (HAZ) | SAW-processen skapar en betydande HAZ längs hela sömmen, som kan vara en fokuspunkt för korrosion och sulfidspänningssprickning (SSC) i sura brunnar. |
| Dimensionell precision | Att uppnå de snäva toleranserna för rundhet och väggtjocklek som krävs för förstklassiga höljesanslutningar är extremt svårt med spiralformning. |
| Efter-Weld Heat Treatment (PWHT) | Många API 5CT-kvaliteter (t.ex. N80-Q, L80, P110) kräver släckning och härdning. Enhetlig värmebehandling av en lång spiralsvetssöm är komplex och kostsam. |
| Branschacceptans | Olje- och gasindustrin har noll etablerade erfarenheter av att använda spiral-svetsrör för borrhålsapplikationer. Alla anslutningsdesigner och driftprocedurer förutsätter sömlösa eller ERW-rör. |
📝 Kritiska överväganden och rekommendationer
Om du stöter på "API 5CT PSL1 Spiral Submerged Arc Pipe" som ett kommersiellt erbjudande, fortsätt med extrem försiktighet.
Verifiera avsedd användning: Bestäm om röret verkligen är avsett förbrunnskonstruktioneller föricke-brunnsapplikationer(ledarrör, pålning, konstruktion). Dess användning är starkt begränsad till den senare.
Begär kvalifikationsrekord: För alla väl-relaterade applikationer, insistera på att granska tillverkarens kvalifikationsregister, inklusive:
Svetsprocedurkvalificering (WPS/PQR) .
Värmebehandlingsprocedurer.
Hårdhetsundersökningar över svetsen och HAZ .
Full-destruktiva testrapporter (kollaps, burst, anslutningstester) per API 5C5 .
Korrekt specifikation för användning i borrhål: Ange alltidAPI 5CT (eller ISO 11960) sömlöst eller ERW-rörfrån välrenommerade fabriker för hölje och rör.
Korrekt specifikation för pipeline/strukturell användning: För rör med stor-diameter som kräver styrka motsvarande API 5CT-kvaliteter, specificeraAPI 5L PSL1/PSL2 SSAW-rörmed kompletterande kemikaliekrav vid behov.
Sammanfattningsvis är "API 5CT PSL1 Spiral Submerged Arc Pipe" en icke-standardprodukt som kombinerar en höljesmaterialspecifikation med en rörledningstillverkningsprocess. Dess användning är begränsad till icke-kritiska ytapplikationer med stor-diameter där den fungerar mer som en strukturell del än en tryck-innehållande brunnsbarriär. För alla applikationer som involverar brunnsintegritet är standard API 5CT sömlösa rör det enda lämpliga valet.


