
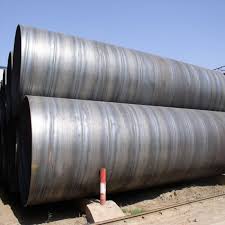

ASTM A252 Grade 1 Spiral Submerged Arc Welded (SSAW) Pålningsrör: Teknisk översikt
Denna specifikation definierar enstålrörspåle, tillverkad via spiralformad bågsvetsning, speciellt designad förgrundläggande och strukturellt stödsnarare än vätsketransport.
1. Specifikationsfördelning
ASTM A252:Den styrande standarden med titeln "Standardspecifikation för svetsade och sömlösa stålrörspålar". Detta anger uttryckligen dess primära användning sompålning.
Årskurs 1:Dematerialkvalitetinom ASTM A252. Det finns tre betyg (1, 2, 3), medGrad 1 är den vanligaste och har den lägsta lägsta sträckgränsen. Det erbjuder en kostnadseffektiv-lösning för många vanliga pålningsapplikationer.
Spiral nedsänkt bågsvetsning (SSAW/HSAW):Detillverkningsprocessenidealisk för att producera de stora diametrarna som krävs för pålning.
2. Kärnsyfte & nyckelegenskaper
Primär funktion:För att överföra strukturella belastningar från byggnader, broar eller marina strukturer genom svaga jordlager till starkare, djupare skikt. Den är designad för att tålaaxiell kompression, böjmoment och slagkrafterna under körning.
Grundläggande skillnad från tryckrör (t.ex. ASTM A53):
Inte för tryckinneslutning:Dess designfokus ärstrukturell styrka och duktilitet, inte hög-vätskeintegritet.
Betoning på svetsbarhet och seghet:Rör sammanfogas ofta på fältet genom stumsvetsning med full-omkrets, och svetsen måste tåla svåra stötar utan att spricka.
Olika testfilosofi:Hydrostatisk testning är inte obligatorisk, menböjprovning av svetsenär avgörande.
3. Tekniska specifikationer & jämförande tabell
Tabellen nedan beskriver de viktigaste kraven för ASTM A252 Grade 1 SSAW-rör och kontrasterar dem med det välbekanta ASTM A53 Grade B-tryckröret för att framhäva deras distinkta designfilosofier.
Tabell: Tekniska specifikationer för ASTM A252 Gr.1 SSAW pålningsrör vs. ASTM A53 Gr.B tryckrör
| Parameterkategori | ASTM A252 Grade 1 (SSAW pålningsrör) | ASTM A53 Grade B (SSAW Pressure/Mechanical Pipe - Referens) | Betydelse och konsekvenser |
|---|---|---|---|
| Primärt designsyfte | Strukturstöd / Grundpålning(Kompression, belastning-Bäring) | Tryckvätsketransport/ Mekaniska applikationer | Kärnavsikten dikterar alla prestationskrav. |
| Strömstyrka, min | 206 MPa (30 000 psi) | 241 MPa (35 000 psi) | Lägre för årskurs 1.Tillräckligt för många markförhållanden; gynnar svetsbarhet och kostnad. Högre kvaliteter (Gr.2: 290 MPa, Gr.3: 345 MPa) finns tillgängliga. |
| Draghållfasthet, min | 310 MPa (45 000 psi) | 414 MPa (60 000 psi) | Betydligt lägre.Pålar motstår i första hand tryckspänningar, inte inre tryck. |
| Kemisk sammansättning | Inte specificerat av standarden.Endast mekaniska egenskaper är obligatoriska. Producenterna har flexibilitet. | Specifikt begränsad(C Mindre än eller lika med 0,30 %, Mn Mindre än eller lika med 1,20 %, etc.). | Ger pålrörstillverkaren flexibilitet att använda kostnadseffektivt-stål för att nå de mekaniska målen. |
| Förlängning (min) | 14%(i 2-tums gauge längd, längsgående prov) | Varierar vanligtvis med väggtjocklekStörre än eller lika med 20 %. | Lägre kravmen säkerställer tillräcklig duktilitet för att motstå drivande stötar och böjning utan spröda brott. |
| Tillverkningsprocess | Spiral nedsänkt bågsvetsning (SSAW/HSAW) | Spiral nedsänkt bågsvetsning (SSAW/HSAW) | Samma process, men pålningsrörets svets utvärderas kritiskt förseghet och motståndskraft mot rivning. |
| Typiskt storleksintervall | OD:Vanligtvis från 12" upp till 100"+. WT:Ofta 6mm till 25mm+, kan vara tjockare. |
OD:Vanligtvis från 20" upp till 100"+. WT:Ofta 6 mm till 25 mm+. |
Båda utmärker sig vid stora diametrar. Pålningsrör kan kräva tyngre väggar för extrema körförhållanden. |
| Hydrostatiskt test | Frivillig.Kan utföras med ett tryck som överenskommits mellan köpare och tillverkare. | Obligatorisk.Krävs för varje längd enligt en angiven formel. | Kritisk skillnad.Tryckintegritet är inte den primära funktionen för en påle. |
| Icke-destruktivt test (NDT) | Krävs för svetssömmen(Ultraljud eller röntgen). | Obligatorisk för svetsfogen. | Säkerställer svetsintegritet, men acceptanskriterierna kan fokusera mer på defekter som påverkar strukturell styrka. |
| Böjtest | Obligatorisk.Ett tvärgående svetsprov måste böjas utan att spricka till en specificerad vinkel. | Krävs inte om inte tilläggskravS5anges. | Nyckeltest för pålar.Bedömer direkt svetsens duktilitet och soliditet under böjpåkänningar liknande dem under installationen. |
| Slut Finish | VanligtvisPlain End (PE)för fältstumsvetsning-. | Vanlig ände (PE) eller fasad ände (BE). | Pålsektioner svetsas vanligtvis samman på-platsen för att bilda långa, sammanhängande kolumner. |
4. Viktiga överväganden för val och användning
Betygsurval:VäljaÅrskurs 1för standardapplikationer. För högre lastkapacitet eller svårare körförhållanden, specificeraÅrskurs 2ellerÅrskurs 3.
Korrosionsskydd:För permanenta pålar som exponeras för jord eller vatten, yttre beläggningar (t.ex. Fusion-bonded epoxi, koltjärepoxi) och/ellerkatodiska skyddssystemär nästan alltid nödvändiga.
Att tänka på vid körning:Röränden kan förses med endrivsko(en svetsad stålspets) för att förhindra skador vid pålning. Pipetsväggtjocklekmåste väljas för att klara de förväntade körpåfrestningarna.
Tilläggskrav:ASTM A252 innehåller valfria tilläggskrav (somS1för Charpy Impact Tests) som kan specificeras för projekt i kallt klimat eller med svåra dynamiska belastningar.
**Sammanfattningsvis är ASTM A252 Grade 1 Spiral Submerged Arc Welded Pipe ett kostnadseffektivt konstruktionselement med stor-diameter som är konstruerat speciellt för grundstöd. Dess specifikationer prioriterar svetsbarhet, duktilitet och strukturell integritet under tryck- och slagbelastningar, vilket skiljer den från rör utformade för tryckinneslutning.