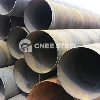

ASTM A252 Grade 2 är en specifikation definierad av ASTM International (tidigare känt som American Society for Testing and Materials) för svetsade och sömlösa stålrörspålar.
ASTM A252: Denna standard omfattar rörpålar med nominell (genomsnittlig) väggtjocklek av cylindrisk form, tillverkade i sömlösa, svetsade (längsgående eller spiralformade) eller elektriska-motstånds-svetsade (ERW) former. Det gäller för rörpålar som används i bygg- och konstruktionsprojekt för djupa grundläggningsapplikationer.
Årskurs 2: Detta är en av de kvaliteter som specificeras inom ASTM A252, som definierar de mekaniska egenskaperna och kraven på kemisk sammansättning för stålet.
Vad är utbytet av ASTM A252 Grade 2?
Mekaniska egenskaper:
Draghållfasthet: Den lägsta draghållfastheten för grad 2 är i allmänhet runt 448 MPa (65 000 psi).
Avkastningsstyrka: Minsta sträckgräns är cirka 310 MPa (45 000 psi).
Förlängning: Standarden specificerar även töjningskrav för att säkerställa duktilitet.
Vad är motsvarande material för astm a252 grad 2
Hushållsmaterial
Q235B (i vissa fall)
Likheter: Q235B är ett vanligt kolkonstruktionsstål i Kina, som har viss styrka och god plasticitet och svetsbarhet. I applikationer som pålfundament där hållfasthetskraven inte är särskilt höga, liknar dess prestandaegenskaper A252 GR2, vilket uppfyller liknande funktionella behov för fundamentstöd.
Skillnader: Den kemiska sammansättningen och vissa prestationsindikatorer för de två kan ha små skillnader, och de följer olika standarder. Q235B följer kinesiska nationella standarder, medan A252 GR2 följer amerikanska ASTM-standarder.
Internationella material
S235JR (europeisk standard)
Likheter: S235JR är ett o-legerat konstruktionsstål i den europeiska standarden EN 10025. Dess mekaniska egenskaper, såsom sträckgräns och draghållfasthet, är ganska lika A252 GR2, vilket gör båda lämpliga för tillverkning av konstruktionskomponenter. Den kan användas som ett liknande materialval i vissa bro-, byggnads- och andra grundkonstruktionsprojekt.
Skillnader: Testmetoder och vissa kvalitetskrav kan skilja sig åt under olika standarder. I specifika tillämpningar krävs utvärdering baserad på tekniska standarder och krav.
Draghållningskrav

Beräknade minsta töjningsvärdenA

A252 GR2 Rörstapel Anti-korrosionsprocess arbetsflöde
| Processsteg | Tekniska detaljer | Fungera |
|---|---|---|
| 1. Ytförbehandling.- | - Kornblästring avrost: Sa 2,5 kvalitet (ISO 8501), ytråhet 40-80μm - Rengöring av lösningsmedel: Ta bort olja, salt och föroreningar |
Säkerställ beläggningens vidhäftning, förhindra delaminering |
| 2. Applicering av-korrosionsbeläggning | Alternativ: | |
| a) Epoxipulverbeläggning (FBE) | - Tjocklek: 300-400 μm - Härdning: 200 graders termisk härdning för att bilda tät film |
Baskorrosionsbeständighet, kemikalie-/elektrolytskydd |
| b) 3PE kompositbeläggning | - Struktur: FBE + självhäftande lager + polyeten (PE) - Total tjocklek Större än eller lika med 2,5 mm |
Förbättrad slagtålighet (för steniga/offshore-miljöer) |
| c) Varmförzinkning- | - Zinklager större än eller lika med 85μm (ISO 1461) - Full täckning inklusive svetsar |
Kostnadseffektivt-skydd (milda miljöer) |
| 3. Svetsbehandling | - Epoxiharts-bättring-på svetszoner - NDT (UT/RT) för att eliminera porer/slagg |
Eliminera svaga punkter |
| 4. Katodiskt skydd | - Imponerad ström: Anodbäddsinstallation (-0,85~-1,2V vs CSE) - Offeranoder: Fäst Al/Zn-legeringsblock |
Electrochemical protection (>50 års livslängd) |
| 5. Kvalitetsinspektion | - Beläggningstester: Gnisttest (större än eller lika med 5kV), tjockleksmätare - Vidhäftningstest: Cross-cut (ASTM D3359) |
Verifiera beläggningens integritet |