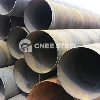

ASTM A252 är en standard för svetsade och sömlösa stålrörspålar utvecklad av American Society for Testing and Materials (ASTM). Den senaste versionen är ASTM A252/A252M-22. Denna standard specificerar material, dimensioner, egenskaper och provningskrav för stålrörspålar som används för strukturellt stöd och är tillämplig på tekniska områden som byggnadskonstruktion, broar och dockor.
Ansökningar
- Användningsområden: Används främst vid djupfundamentering, som bropålfundament,-höghusfundament och hamn- och kajstöd.
- Rördiameter och väggtjocklek:
- Nominell rördiameter (NPS): Vanligtvis NPS 8 till 142 (ungefär 219 mm till 3620 mm), specifika mått hänvisar till ANSI B36.10.
- Väggtjocklek: Justeras enligt designkrav, vanligt område är 6 mm till 25 mm.
- Klassificering av stålklass:
- Gr.1: Sträckgräns Större än eller lika med 248 MPa (36 ksi), lämplig för vanliga laster.
- Gr.2: Sträckgräns Större än eller lika med 345 MPa (50 ksi), lämplig för medelstora belastningar.
- Gr.3: Sträckgräns Större än eller lika med 414 MPa (60 ksi), lämplig för höga belastningar eller komplexa miljöer.
Prestandaegenskaper
- Hög hållfasthet och korrosionsbeständighet:
- Genom att använda låg-kolstål eller låg-legerat stål (som Q345B, API 5L X65), formas kontinuerliga svetsar genom en spiralsvetsprocess, vilket resulterar i enhetlig total hållfasthet.
- Korrosionsbeständigheten kan förbättras och livslängden förlängs genom 3PE-beläggning, epoxipulverbeläggning eller katodiskt skydd.
- Konstruktionsbekvämlighet:
- Spiralrörspålar av stål kan variera i längd från 5,8 m till 30 m, vilket minskar skarvningsarbetet på-platsen och förbättrar byggeffektiviteten.
- Snabb installation är möjlig genom svets- eller flänsanslutningar, anpassning till komplexa geologiska förhållanden.
- Seismisk motstånd och hållbarhet:
- Jämnt fördelade spiralsvetsar ger stålrörspålarna god flexibilitet och slagtålighet, vilket gör dem lämpliga för jordbävningsutsatta områden.-
Svetsprocess och kvalitetskontroll
- Produktionsprocess:
1. Råmaterialinspektion: Stålbandets kemiska sammansättning och mekaniska egenskaper måste uppfylla kraven enligt ASTM A252.
2. Formning och svetsning: Stålbandet formas av en spiralvalsmaskin och svetsas med hjälp av nedsänkt bågsvetsning (SAW) eller hög-svetsningsprocesser (HFW). Svetsfogarna måste inspekteras genom röntgendetektering.
3. Dimensionskalibrering: Kontrollera ytterdiameter och väggtjocklekstoleranser (t.ex. ytterdiameteravvikelse ±0,5 %, väggtjockleksavvikelse ±10%).
4. Prestandatestning: Genomför hydrostatisk provning (tryck Större än eller lika med 1,5 gånger designtrycket), dragprovning, böjprovning, etc.
- Korrosionsskydd:
Rostborttagningsgraden på ytan måste nå Sa2,5 (nära-vit). Beläggningstjockleken väljs enligt miljökrav (t.ex. 3PE beläggningstjocklek Större än eller lika med 2,5 mm).
A252 GR3 pålningsrör fabrik