
F1: Vilka är de viktigaste stegen i produktionsprocessen för Q235 stålrör?
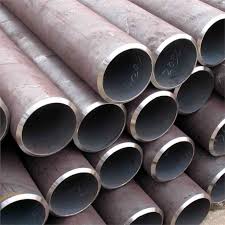
Sömlösa rör är heta rullade (piercing → rullande → storlek) eller kallt ritade (betning → kall rullning → glödgning); Svetsrör bildas genom att rulla → Högfrekventa svetsning → Deburring → Storlek. Varma rullade rör måste värmas upp till 1200 grader för rullning, och kalla dragna rör har högre precision men ökade kostnader. Alla stålrör måste rätas ut och skäras, och svetsade rör behöver också vattentryckstest (såsom GB/T 3091 kräver 2,5 MPa -tryck under 5 sekunder). Ytbehandling inkluderar skott peening, galvaniserande eller anti-rostolja.
F2: Varför måste svetskvaliteten på Q235 -svetsade rör styras?
Högfrekventa svetsning (ERW) är benägna att defekter såsom brist på fusion och porer, vilket påverkar tryckbärande kapacitet. Standarden kräver att svetsens draghållfasthet är större än eller lika med 90% av modermaterialet, och det finns ingen sprickor vid böjning av 180 grader. Online Eddy Current eller Ultrasonic Testing krävs (t.ex. GB/T 7735 specificerar klass B -testning). Hårdheten hos den värmepåverkade zonen i svetet får inte överstiga HV280, annars krävs glödgning. Svetsade rör av hög kvalitet kommer att genomgå röntgenavbildning i realtid (t.ex. API 5L PSL1-krav).
F3: Vilka är prestationsskillnaderna mellan kallvalsade och varmrullade Q235-stålrör?
Ytfinishen på kallvalsade rör är högre (RA mindre än eller lika med 1,6 um), den dimensionella noggrannheten är ± 0,2 mm, och de är lämpliga för precisionsmekaniska delar. Ytan på varmvalsade rör har oxidskala, noggrannheten är ± 0,5 mm, men duktiliteten är bättre. Utbytesstyrkan hos kallvalsade rör kan minska med 10% ~ 15% efter glödgning, men hårdheten är enhetlig. Priset på kallrullade rör är 20% ~ 30% högre än för varmvalsade rör med samma specifikation. När du väljer måste du väga behandlingskostnader och prestandakrav.
F4: Vilka är värmebehandlingsprocesserna för Q235 stålrör?
Annealing (650 grader ~ 700 grader) används för att eliminera kall arbetsstress och förbättra plasticitet; Normalisering (880 grader ~ 920 grader) kan förfina kornen och göra strukturen enhetlig. Generellt utförs inte släckning (för att undvika ökad sprödhet). Galvaniserade rör måste doppas på cirka 450 grader, vilket kan påverka matrisens prestanda något. Efter värmebehandling måste hårdhet och metallografisk struktur testas (ferrit + pärlemor står för större än eller lika med 90%). Icke-standarddelar kan kräva härdning, men kostnaden är hög.
F5: Hur säkerställer man den dimensionella noggrannheten hos Q235 -stålrör?
Kall rullning använder flera reduktioner (deformation per pass mindre än eller lika med 15%) och kombineras med en online -lasermätare (noggrannhet ± 0,05 mm). Hot-rullade rör måste styra den slutliga rullningstemperaturen (större än eller lika med 800 grader) för att förhindra vridning. Det svetsade röret justeras exakt för ovalitet (mindre än eller lika med 0,8% ytterdiameter) genom storleksrullar. Den nationella standarden föreskriver en yttre diametertolerans på ± 1% (när D är mindre än eller lika med 159 mm) och en väggtjocklekstolerans på ± 10%. High-end-applikationer kan kräva implementering av en högre noggrannhetsnivå på GB/T 17395.