


Q345B svetsade stålrör större diameter spiralrör beskrivning
Q345B spiralrör är ett stålrör med spiralsöm gjord av bandstålslingor genom rumstemperaturextrudering och automatisk dubbel-tråd dubbel-dubbelsidig nedsänkt bågsvetsning. Dess produktion omfattar nyckelstadier som råmaterialinspektion, formning och svetsning, och icke-förstörande testning, inklusive förbehandling av band, svetsgapkontroll, intern och extern bågsvetsning och ultraljudstestning, vilket säkerställer svetskvalitet och rörprestanda. Färdiga produkter måste genomgå hydrostatisk testning och fasning innan de tas i bruk, vilket uppfyller alla erforderliga standarder.
Tabell för kemisk sammansättning (smältanalys, %)
| Element | Standardkrav (GB/T 1591-2018) | Typiskt värde (referens) |
|---|---|---|
| Kol (C) | Mindre än eller lika med 0,20 % | 0.15~0.18% |
| Kisel (Si) | Mindre än eller lika med 0,55 % | 0.20~0.40% |
| Mangan (Mn) | 1.00~1.60% | 1.20~1.50% |
| Fosfor (P) | Mindre än eller lika med 0.035% | Mindre än eller lika med 0,025 % |
| Svavel (S) | Mindre än eller lika med 0.035% | Mindre än eller lika med 0,020 % |
| Vanadin (V) | 0,02~0,15 % (valfritt) | 0.03~0.08% |
| Niob (Nb) | 0,015~0,060 % (valfritt) | 0.02~0.04% |
| Kolekvivalent (Ceq) | Mindre än eller lika med 0.44% (Ceq=C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15) | 0.38~0.42% |
Spiralsvetsade rörprestanda (GB/T 9711-2017 PSL1/L245)
| Egendom | Krav | Testmetod |
|---|---|---|
| Draghållfasthet (Rm) | 460~670 MPa | API 5L bilaga H |
| Avkastningsstyrka (Rt0,5) | Större än eller lika med 245 MPa (L245-kvalitet) | API 5L bilaga H |
| Tillplattad test | Ingen sprickbildning vid 80 % D | API 5L bilaga D |
| Impact Test (0 grader) | Större än eller lika med 27J (svets/HAZ/bas) | ASTM A370 |
| Hydrostatiskt test | Större än eller lika med 95 % SMYS i 5~10 sek | API 5L bilaga F |
| Hårdhet (HV10) | Mindre än eller lika med 248 (kolstål) | ISO 6507-1 |
Produktionsprocess
(1) Råmaterial, nämligen stålbandsspolar, svetstråd och flussmedel, genomgår rigorösa fysikaliska och kemiska tester innan de används.
(2) Stålbandets ändar är stumsvetsade-med enkel-trådssvetsning eller dubbel-trådssvetsning. Efter att ha rullats in i stålrör används automatisk nedsänkt bågsvetsning för vidare svetsning.
(3) Innan formningen genomgår stålbandet utjämning, kantklippning, kanthyvling, ytrengöring, transport och för-böjning.
(4) Hydraulcylindrarnas tryck på båda sidor av transportören styrs av en elektrisk kontakttryckmätare för att säkerställa stabil transport av stålbandet.
(5) Extern eller intern styrvalsformning används.
(6) En svetsgapkontrollanordning används för att säkerställa att svetsgapet uppfyller svetskraven. Rördiameter, felinriktning och svetsgap är alla strikt kontrollerade.
(7) Både intern och extern svetsning använder Lincoln Electric-svetsmaskiner från USA för enkel-trådssvetsning eller dubbel-dubbeltrådssvetsning för att erhålla stabila svetsspecifikationer. (8) Alla svetsar inspekteras med en online kontinuerlig ultraljudsfeldetektor, vilket säkerställer 100 % icke-förstörande testtäckning av spiralsvetsarna. Om defekter hittas utlöses ett automatiskt larm och ett märke sprutas ut, vilket gör att produktionsarbetare kan justera processparametrar och eliminera defekter omgående.
(9) Stålrör kapas i enskilda sektioner med hjälp av en luftplasmaskärare.
(10) Efter att ha kapats i enskilda rör genomgår de tre första rören i varje sats ett strikt första-kontrollsystem. Detta involverar kontroll av mekaniska egenskaper, kemisk sammansättning, smältstatus, ytkvalitet på svetsen och icke-förstörande testning för att säkerställa att rörtillverkningsprocessen är upp till standard innan den formella produktionen påbörjas.
(11) Områden med kontinuerliga ultraljudsdetekteringsmärken på svetsen inspekteras manuellt med ultraljuds- och röntgenmetoder. Om defekter upptäcks repareras de och -inspekteras sedan igen med hjälp av icke-förstörande testning tills defekterna bekräftas vara eliminerade.
(12) Alla stumsvetsar på bandstålet och rören som innehåller T-skarvar som korsar spiralsvetsarna inspekteras med hjälp av röntgen-tv eller radiografi. (13) Varje stålrör genomgår ett hydrostatiskt trycktest, med radiell tätning applicerad. Testtrycket och tiden kontrolleras strikt av en dator-kontrollerad hydrostatisk tryckövervakningsenhet. Testparametrar skrivs ut och registreras automatiskt.
(14) Rörändarna är bearbetade för att säkerställa noggrann kontroll av ändytans vinkelräthet, avfasningsvinkel och trubbig kant.
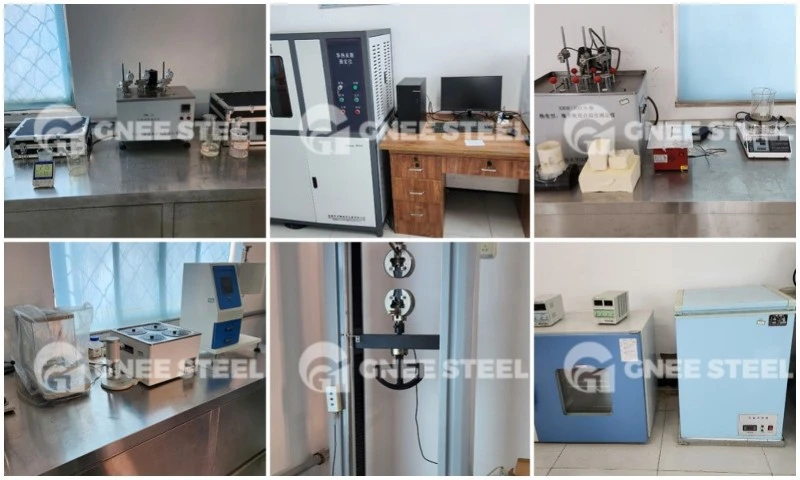
Test och besiktning
Paketering och frakt


