


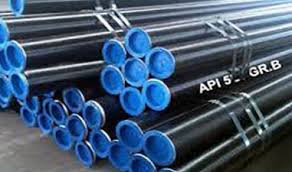
API 5L kolstål sömlösa rör
Översikt
API 5Lär American Petroleum Institute-specifikationen förlinjeröranvänds vid transport av olja, gas och andra vätskor. Även om den täcker både svetsade och sömlösa rör,sömlöst rör (SMLS)erbjuder fördelar för högt-tryck, kritiska eller korrosiva tjänster där svetsintegritet är ett problem.
Produktspecifikationsnivåer (PSL)
| PSL | Nyckelegenskaper | Typiska applikationer |
|---|---|---|
| PSL1 | Standardkrav, kostnads-effektivt | Allmän service, icke-kritiska applikationer |
| PSL2 | Förstärkta krav, strängare kontroller | Kritisk service, sur service, låg temperatur |
Viktiga skillnader:
PSL2:Obligatorisk Charpy-slagprovning, striktare kemi, mer NDU
PSL1:Grundkrav, valfria tilläggskrav
Vanliga betyg för sömlösa rör
| Kvalitet | Min avkastningsstyrka (psi/MPa) | Vanlig sömlös tillgänglighet | Typisk användning |
|---|---|---|---|
| B | 35 000 psi / 241 MPa | Hög | Samling av låg-tryck, distribution |
| X42 | 42 000 psi / 290 MPa | Hög | Allmän överföring |
| X46 | 46 000 psi / 317 MPa | Medium | Mellantryck |
| X52 | 52 000 psi / 359 MPa | Mycket hög | Vanligaste transmissionsgraden |
| X56 | 56 000 psi / 386 MPa | Medium | Ledningar med högre tryck |
| X60 | 60 000 psi / 414 MPa | Hög | Hög-överföring |
| X65 | 65 000 psi / 448 MPa | Hög | Avancerad transmission, offshore |
| X70 | 70 000 psi / 483 MPa | Begränsad | Högt-tryck, vikt-känslig |
| X80 | 80 000 psi / 552 MPa | Mycket begränsad | Ultra-högt tryck, speciella projekt |
*Obs! Sömlös produktion blir mer utmanande vid högre betyg (X70+)*
Tillverkningsprocess för sömlösa rör
Primära metoder:
Roterande piercing (Mannesmann Process):
Uppvärmt ämne roteras mellan vinklade rullar
Skapar hålrum genom mitten
Vanligast för API 5L seamless
Extrudering:
Billet tvingas igenom tärningen
Bättre för legerat stål, tjockare väggar
Kontinuerlig dornkvarn:
För mindre diametrar
Bra dimensionskontroll
Typisk produktionssekvens:
text
Billet Heating → Piercing → Förlängning → Dimensionering → Kylning → Rätning → Skärning → Värmebehandling → Testning → Hydrostatisk testning → Slutlig inspektion
Värmebehandlingsalternativ:
Som-rullat (AR):Ingen ytterligare värmebehandling
Normaliserad (N):För förbättrad seghet
Släckt och härdat (Q&T):För högsta styrka
Kemisk sammansättning (PSL2-exempel)
| Kvalitet | C Max | Mn Max | P Max | S Max | CEpcm Max |
|---|---|---|---|---|---|
| X52 | 0.24% | 1.40% | 0.025% | 0.015% | 0.25 |
| X60 | 0.22% | 1.40% | 0.025% | 0.015% | 0.25 |
| X65 | 0.22% | 1.45% | 0.025% | 0.015% | 0.25 |
| X70 | 0.22% | 1.65% | 0.025% | 0.015% | 0.25 |
Kolekvivalenta formler:
PSL1:CE=C+Mn6CE=C+6Mn
PSL2:Pcm=C+Si30+Mn+Cu+Cr20+Ni60+Mo15+V10+5BPcm=C+30Si+20Mn+Cu+Cr+60Ni}}{{15}Mo
Mekaniska egenskaper (PSL2-krav)
| Kvalitet | Utbyte Min (psi) | Dragstyrka Min (psi) | Max Y/T-förhållande | Charpy Impact |
|---|---|---|---|---|
| X52 | 52,000 | 66,000 | 0.93 | Nödvändig |
| X60 | 60,000 | 75,000 | 0.93 | Nödvändig |
| X65 | 65,000 | 77,000 | 0.93 | Nödvändig |
| X70 | 70,000 | 82,000 | 0.93 | Nödvändig |
Charpy-kraven varierar beroende på designtemperatur och väggtjocklek
Test- och inspektionskrav
Obligatorisk för alla rör:
| Testa | PSL1 | PSL2 | Anteckningar för Seamless |
|---|---|---|---|
| Hydrostatiskt test | Nödvändig | Nödvändig | Varje längd, större än eller lika med 95 % SMYS |
| Dragprov | Nödvändig | Nödvändig | Tvärgående exemplar |
| Hårdhetstest | Frivillig | Frivillig | Ofta specificerad |
| Charpy Impact | Frivillig | Nödvändig | Full storlek exemplar |
| Drop Weight Tear Test | Frivillig | Ofta krävs | För frakturkontroll |
| Ultraljudstest | Frivillig | Ofta krävs | För lamineringar/inneslutningar |
| Dimensionell kontroll | Nödvändig | Nödvändig | OD, vägg, längd, rakhet |
Särskilda överväganden för Seamless:
Ingen svetsinspektion:Fokus på basmetallkvalitet
Väggtjocklekslikformighet:Kritisk för tryckintegritet
Inre yta:Måste vara fri från skadliga defekter
Excentricitet:Kontrolleras för att säkerställa jämn styrka
Storleksintervall för sömlösa rör
| Parameter | Typiskt sömlöst sortiment | Maximalt praktiskt |
|---|---|---|
| Ytterdiameter | 1/2" till 24" | Upp till 26" (begränsat) |
| Väggtjocklek | 0,109" till 2,0"+ | Teknik/kvarn beroende |
| Längd | Sträcker sig 20-45 fot | Upp till 65 fot (special) |
Vanliga scheman:
SCH 40, 80, 160, XXSför mindre diametrar
Väggtjocklek anges direktför större diametrar
Fördelar med Seamless vs. Welded
| Fördel | Förmån |
|---|---|
| Ingen svetssöm | Eliminerar längsgående svets som potentiell brottpunkt |
| Enhetlig styrka | Konsekventa egenskaper runt omkretsen |
| Bättre för högtryck | Högre tryckklasser möjliga |
| Förbättrad korrosionsbeständighet | Ingen HAZ med olika korrosionsegenskaper |
| Bättre ovalitet | Vanligtvis mer rund än svetsad rör |
| Högre temperaturklassificering | Ofta klassad för högre temperaturer |
Begränsningar för Seamless
| Begränsning | Inverkan |
|---|---|
| Högre kostnad | 20-50% dyrare än svetsad |
| Storleksbegränsningar | Maximal OD vanligtvis 24-26" |
| Väggtjockleksvariation | Kan vara mindre enhetlig än svetsad |
| Ledtid | Ofta längre leveranstid |
| Ytfinish | Kan kräva mer rengöring/bearbetning |
| Tillgänglighet | Vissa kvaliteter/storlekar är mindre lättillgängliga |
Ansökningar
Primära industrier:
Olje- och gasöverföring:Huvudlinjer, uppsamlingssystem
Raffinering:Processrörledning,-högtryckstjänst
Havs:Undervattensledningar, stigrör, flödesledningar
Kraftproduktion:Hög-ånga, matarvatten
Kemisk bearbetning:Kritiska processlinjer
När ska man välja sömlös:
Högtryck:Designtryck > 1000 psi
Kritisk tjänst:Där felkonsekvenserna är allvarliga
Frätande service:Där svets-HAZ kan vara sårbart
Hög temperatur:Över 400 grader F kontinuerligt
Trötthetsservice:Applikationer för cyklisk belastning
Små diametrar:Där sömlös är kostnads-konkurrenskraftig
Jämförelse med andra standarder
| Parameter | API 5L Seamless | ASTM A106 | EN 10216 |
|---|---|---|---|
| Primärt fokus | Olja/gas transmission | Process-/kraftrör | Allmänt tryck |
| Temperaturbetyg | Måttlig | Hög | Måttlig-Hög |
| Impact Testing | PSL2: Krävs | Frivillig | Krävs för vissa betyg |
| Sur service | PSL2 med HIC/SSC | Inte designad för | Frivillig |
| Global användning | Världsomfattande - olja/gas | Världsomspännande - process | Europa - Allmänt |
Kvalitetssäkring & certifiering
Obligatorisk dokumentation:
Brukstestcertifikat (MTC):Full spårbarhet
Spårbarhet för värmenummer:Viktigt för PSL2
Hydrostatiska testposter:Tryck och varaktighet
NDU-rapporter:Om ultraljud eller annan NDU utförs
Kemisk analys:För varje värme
Mekaniska testrapporter:Draghållning, slag, hårdhet
Märkningskrav:
Tillverkarens namn/varumärke
API 5L beteckning
Betyg (X52, X65, etc.)
PSL-nivå (1 eller 2)
Storlek (NPS och WT eller OD × WT)
Värmenummer
Hydrostatiskt provtryck
"SMLS" beteckning
Tillverkning & installation
Att tänka på vid svetsning:
Förvärma:Kan behövas för tjockare väggar
Fyllningsmetall:Typiskt matchande styrka (E71T-1, E7018, etc.)
Procedurkvalificering:Krävs enligt tillämplig kod
Efter-svetsvärmebehandling:Tillval för att lindra stress
Fältövningar:
Hantering:Var försiktig för att undvika skador på ändarna
Lagring:Korrekt stapling för att förhindra böjning
Inspektion:Visuella och dimensionella kontroller före installation
Sammanfogning:Svetsning vanligast; mekaniska leder för vissa applikationer
Kostnadsöverväganden
Prisfaktorer:
Kvalitet:Högre kvaliteter (X70, X80) kommandopremium
Väggtjocklek:Tyngre väggar ökar materialkostnaden
Kvantitet:Volymrabatter är vanligtvis tillgängliga
PSL-nivå:PSL2 kostar 10-20 % mer än PSL1
Testning:Ytterligare testning ökar kostnaderna
Marknadsvillkor:Råvaruprisfluktuationer
Typiska kostnadspremier:
Seamless vs. ERW:20-40% högre
Seamless vs. SAW:15-30% högre
PSL2 vs. PSL1:10-20% högre
Högre betyg:5-15 % per betygssteg
Branschtrender
Aktuell utveckling:
Högre betyg:Ökad användning av X70, X80 för effektivitet
Sur servicekapacitet:Förbättrade material för utmanande miljöer
Digital dokumentation:Elektroniska MTC:er och spårbarhet
Avancerad NDU:Förbättrad inspektionsteknik
Global standardanpassning:Konvergens med ISO 3183
Framtida vägbeskrivningar:
X90/X100-utveckling:För ultra-högtrycksapplikationer
Korrosionsbeständiga legeringar:För mer aggressiva miljöer
Smart Pipe Integration:Inbyggda sensorer för övervakning
Hållbarhetsfokus:Minskat koldioxidavtryck i tillverkningen
Beställningsinformation
Minsta nödvändig information:
Specifikation:API 5L PSL1 eller PSL2
Kvalitet:X52, X65, etc.
Typ:Seamless (SMLS)
Storlek:OD × WT × Längd (eller NPS × Schema)
Kvantitet:Fötter eller bitar
Slutfinish:Slät, fasad, gängad
Testning:Standard eller ytterligare krav
Certifiering:MTC-krav
Exempel på beställningsspecifikation:
text
API 5L PSL2 Seamless Pipe Grade: X65 Storlek: 12,75" OD × 0,375" WT × 40' Längd Kvantitet: 5 000 fot Endar: Avfasade 30 grader ± 2,5 grader , 1/16" land Ytterligare: Charpy-påverkan vid -20-graden API-märke med full NDE-rapportering, certifikat för full NDE-rapport: helt API 5L inklusive värmenummer
Teknisk sammanfattning
API 5L sömlöst kolstålrörrepresenterar premiumvalet för kritiska olje- och gastransmissionstillämpningar där tillförlitlighet, tryckintegritet och korrosionsbeständighet är av största vikt.
Viktiga urvalskriterier:
Servicevillkor:Tryck, temperatur, korrosivitet
Designkrav:Kodöverensstämmelse, säkerhetsfaktorer
Kostnads-nyttoanalys:Sömlös premie kontra riskminskning
Tillgänglighet:Ledtider och inköpsöverväganden
Tillverkningsbehov:Svetsning, bockning, installationskrav
Rekommenderade metoder:
För allmän överföring:X52 eller X65 PSL2 sömlös
För högt tryck:X70 eller X80 om tillgängligt
För sur service:PSL2 med HIC/SSC-testning
För kostnadskänsliga-projekt:Överväg svetsade alternativ där så är lämpligt
Den sömlösa tillverkningsprocessen ger inneboende fördelar för krävande tjänster, vilket gör det till det föredragna valet trots den högre kostnaden för applikationer där fel inte är ett alternativ.
Obs! Rådgör alltid med rörledningsingenjörer och överväg fullständiga-livscykelkostnader när du väljer mellan sömlösa och svetsade röralternativ. Den initiala materialkostnadsskillnaden kan motiveras av minskat underhåll, längre livslängd och lägre risk för fel.


