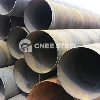


API 5L X52 Spiral Submerged Arc Welded (SSAW) Pipe
Översikt
API 5L X52 Spiral Submerged Arc Welding (SSAW)-rör är ett hög-höghållfast, längssvetsat stålrör tillverkat genom att forma stålband till en kontinuerlig spiral och svetsa sömmen med den nedsänkta bågsvetsningsprocessen (SAW). Den överensstämmer med API 5L-specifikationen med enminsta sträckgräns på 52 000 psi (359 MPa). X52 är en av de mest använda kvaliteterna i olje- och gastransmissionsledningar på land och till havs på grund av sin optimala kombination av styrka, svetsbarhet och ekonomisk effektivitet.
Tillverkning & nyckelegenskaper
Kärnfördelen med SSAW-processen för X52 är dess förmåga att producera rör med stor-diameter från hög-stålspolar med jämn svetskvalitet. Svetsparametrarna och tråd/flödeskombinationerna är speciellt skräddarsydda för att matcha X52-kemin, vilket säkerställer att svetsfogen uppfyller eller överträffar de mekaniska egenskaperna hos rörkroppen.
Typisk kemisk sammansättning
För X52 är strängare kontroll av kolekvivalenten (CE) avgörande för att bibehålla svetsbarheten samtidigt som man uppnår högre hållfasthet. Sammansättningen varierar mellan PSL1 och den mer stringenta PSL2.
| Element | Max % (PSL1) | Max % (PSL2) | Anteckningar |
|---|---|---|---|
| Kol (C) | 0.28 | 0.24 | Lägre max i PSL2 för bättre svetsbarhet. |
| Mangan (Mn) | 1.35 | 1.35 | Primärt förstärkande element. |
| Fosfor (P) | 0.030 | 0.025 | Stramare kontroll i PSL2 för förbättrad seghet. |
| Svavel (S) | 0.030 | 0.015 | Betydligt reducerad i PSL2 för att minimera inneslutningar och sprickbildning. |
| Kisel (Si) | 0.45 | 0.40 | Desoxidationsmedel. |
| Kolekvivalent (CE) | Ej obligatoriskt | Mindre än eller lika med 0,43 (Pcm) | Kritisk för PSL2.Säkerställer svetsbarhet och motståndskraft mot HAZ-sprickor. |
*Vanliga CE-formler: CE(IIW)=C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15; Pcm (Japan)=C + Si/30 + Mn/20 + Cu/20 + Ni/60 + Cr/20 + Mo/15 + V/10 + 5B.*
Typiska mekaniska egenskaper
X52 PSL2 inkluderar obligatoriska seghetskrav, vilket gör den till standardvalet för kritiska transmissionsledningar.
| Egendom | Krav (PSL1) | Krav / Typiskt för PSL2 | Anmärkningar |
|---|---|---|---|
| Avkastningsstyrka (min) | 52 000 psi (359 MPa) | 52 000 psi (359 MPa) | Uppmätt i tvärgående prov. Den övre gränsen gäller också (t.ex. max 77 000 psi). |
| Draghållfasthet (min) | 66 000 psi (455 MPa) | 66 000 psi (455 MPa) | |
| Utbyte-till-dragförhållande (max) | Ej specificerat | 0,93 max(typisk spec) | Viktig designparameter för att förhindra över-avkastning; strikt kontrollerad i PSL2. |
| Förlängning (min) | Enligt API 5L-formeln | Enligt API 5L-formeln | |
| Svets- och HAZ-seghet (Charpy V-Notch) | Krävs inte | Nödvändig(t.ex. 27J min medelvärde @ 0 grader eller -10 grader) | Obligatorisk slagprovning för svetsfog och Heat{0}}Affected Zone (HAZ). |
| Hårdhet | Ej specificerat | Anges ofta för sur service (t.ex. Mindre än eller lika med 250 HV10) |
Vanligt storleksintervall
X52 SSAW-rör täcker ett brett spektrum, som ofta används i större rörledningsprojekt.
| Parameter | Typiskt intervall | Vanligt applikationsfokus |
|---|---|---|
| Ytterdiameter | 20" (508 mm) till 120" (3048 mm) | Växelledning med stor-diameter. |
| Väggtjocklek | 6,0 mm till 25,4 mm (0,250" till 1,0") | Högtryckslinjer på land/offshore-. |
| Längd | 12 m (40 fot) eller 18 m (60 fot) | Standard för pipelines över-land. |
Primära applikationer
Högtrycksöverföringsledningar{{0}:Standardkvaliteten för arbetshäst för olje- och naturgasledningar på långa avstånd-.
Offshore Pipeline Risers & Flowlines:Där måttlig styrka och god seghet krävs.
Stadsport och distributionsnätverk:Hög-nätledning för gasdistribution.
Vatten- och slurryledningar:För applikationer med högt-huvudtryck.
Strukturella applikationer:Som kolumner med stor-diameter i tung konstruktion.
Standarder och tilläggskrav
Primär standard:API-specifikation 5L,PSL2 är de facto-standarden för X52 i överföringstjänst.
Viktiga tilläggskrav (sourcing-specifikationer):
Sur service:Inköpsspecifikationen kräver vanligtvis efterlevnad avNACE MR0175/ISO 15156, med hårdhetskontroll (t.ex. Mindre än eller lika med 22 HRC eller 250 HV10) och ofta HIC/SSC-testning.
Låg-temperaturtjänst:Specificerad Charpy-slagtesttemperatur (t.ex. -20 grader, -30 grader, -46 grader).
Frakturkontroll:Strikt kontroll av Y/T-förhållande, hög Charpy-energi och möjligen CTOD-testning för offshore-applikationer.
Måtttoleranser:Per API 5L, ofta med kompletterande krav på-utom-variation av rundhet och väggtjocklek.
Fördelar med X52 SSAW Pipe
Optimal styrka-till-kostnadsförhållande:Ger betydande tryckkapacitet utan premiumkostnaden för högre kvaliteter som X65/X70.
Beprövad svetsbarhet:Väl-etablerade svetsprocedurer för svetsning med både kvarn och fältomkrets.
Mångsidighet:Lämplig för ett brett spektrum av tryck, diametrar och miljöer.
Tillgänglighet:En av de vanligast producerade och lagerförda API 5L-kvaliteterna globalt.
API 5L X52 SSAW-rör representerar en mogen, pålitlig och ekonomiskt optimerad lösning för de flesta infrastrukturprojekt för högtrycksvätskeöverföring över hela världen.